电子线束加工行业迎质量新规,桐乡市宏盛电子线厂解读线束加工工艺升级方向
📅 2026-10-23
🔖 桐乡市宏盛电子线厂:电子线,连接线,线束加工,电线电缆,电子配线
近期,电子线束加工行业迎来新一轮质量管控标准更新,对压接拉力、绝缘阻抗及尺寸公差提出了更严苛的要求。作为深耕电子配线领域多年的桐乡市宏盛电子线厂:电子线,连接线,线束加工,电线电缆,电子配线,我们结合产线实测数据,解读工艺升级的落地路径。
压接工艺:从"通得过"到"稳得住"
新规将端子压接的拉力波动范围收窄了约15%,这意味着单纯依赖人工目检已无法满足一致性要求。压接高度的公差带需控制在±0.02mm以内,刀片磨损周期也从原来的5万次缩短至3.5万次即需复检。
实操层面,建议从三处入手:
- 每班次首件用拉力测试仪做破坏性抽检,记录压接高度与拉力的对应曲线;
- 压接模具增加垫片微调机构,避免整体换模带来的停机损耗;
- 对0.5mm²以下细线径,改用伺服压接机替代气动设备,减少冲击过压。
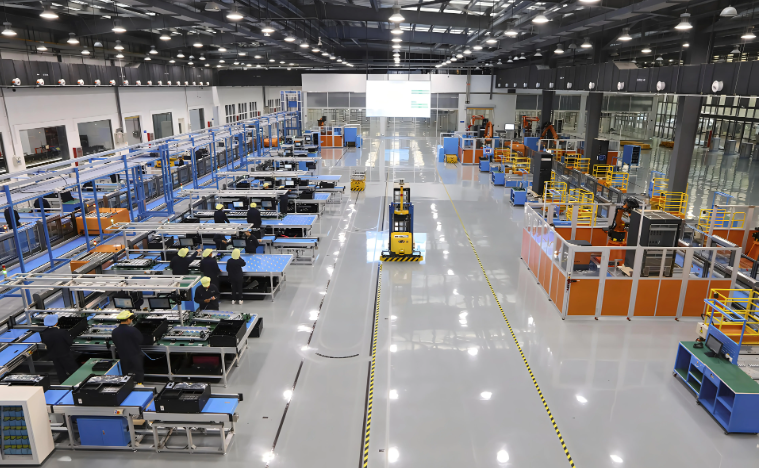
数据对比:升级前后的关键指标
以我厂某汽车传感器线束产线为例,工艺调整前后的实测数据如下:
- 压接拉力CPK值:由1.12提升至1.47;
- 端子截面气密性不良率:从820ppm降至210ppm;
- 单班返修工时:减少约2.3小时。
这组数据说明,桐乡市宏盛电子线厂:电子线,连接线,线束加工,电线电缆,电子配线的工艺窗口并非靠加大检验频次换来,而是设备精度与模具管理协同的结果。
绝缘层处理与线束布局的细节控制
剥皮工序中,刀片切入深度过深会损伤导体单丝,过浅则残留绝缘屑。我们采用激光测径仪在线监测剥皮后导体外径,偏差超过0.03mm即触发报警。线束布局方面,分支点的胶带缠绕圈数由经验值改为按线束外径的1.5倍周长定量控制,减少因包扎过紧导致的阻抗变化。
质量新规不是门槛,而是倒逼产线从"经验驱动"转向"数据驱动"的契机。电子线束的可靠性藏在每一个压接截面的微观结构里,把工艺参数锁死,比事后筛选更有价值。