电子线行业新趋势:桐乡市宏盛电子线厂解读线束加工技术升级方向
📅 2026-10-21
🔖 桐乡市宏盛电子线厂:电子线,连接线,线束加工,电线电缆,电子配线
线束加工正从传统手工装配向半自动、全自动检测方向快速演进。作为深耕电子线领域多年的桐乡市宏盛电子线厂:电子线,连接线,线束加工,电线电缆,电子配线,我们结合近期产线改造经验,梳理出几条值得关注的技术升级路径。
压接与检测环节的参数化改造
传统压接工序依赖操作工手感,芯线压接高度公差常达±0.05mm。升级方向是引入伺服压接机并绑定压接高度、拉拔力、剖面分析三项数据:
- 压接高度按线径设定,如0.5mm²线材控制在1.20±0.02mm;
- 拉拔力不低于65N,每批次抽检5根;
- 剖面分析要求铜丝变形率在60%-80%区间。
参数固化后,端子不良率可从0.8%降至0.15%左右。
常见问题:压接后铜丝断裂
多因刀模磨损或压接深度过深。建议每5万次压接检查刀模R角,磨损超0.03mm即更换。桐乡市宏盛电子线厂:电子线,连接线,线束加工,电线电缆,电子配线 在实际加工中会同步记录模具寿命台账。
视觉检测与导通测试的联动
线束分支多、颜色杂,人工目检漏检率约3%。升级方案是用CCD视觉核对线序与端子位置,再联动导通测试仪一次性完成短路、断路、错位判定。注意测试电流不宜超过100mA,避免损伤细线。常见问题是治具探针接触不良,需每周清洁探针并校验压力。
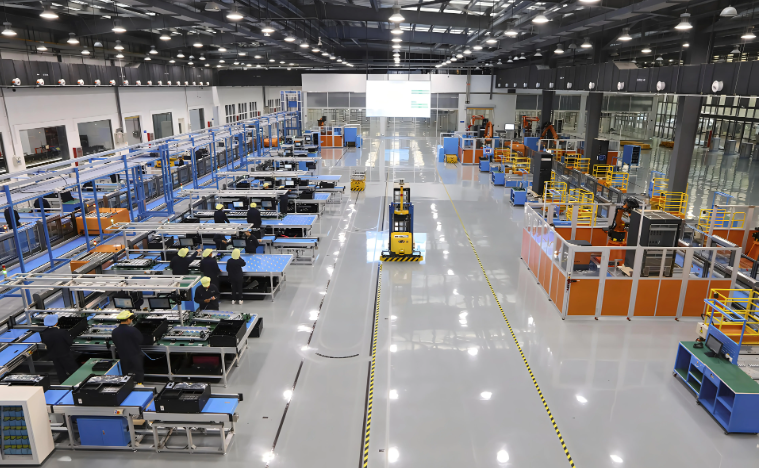
这些升级并不追求一步到位,而是围绕压接、检测两个瓶颈工序逐步替换工装与治具。桐乡市宏盛电子线厂:电子线,连接线,线束加工,电线电缆,电子配线 建议同行先做参数基线采集,再谈自动化,否则设备再新也难稳定输出。